بازار
در فرآیند اکستروژن، بیلت آلومینیومی پس از گرم شدن وارد محفظه پرس میشود. سپس یک رام هیدرولیکی با اعمال نیروی زیاد، فلز را از داخل قالب عبور میدهد. شکل مقطع خروجی، تابع هندسه قالب است و به همین دلیل میتوان با طراحی قالبهای مختلف، طیف گستردهای از پروفیلهای آلومینیومی را تولید کرد.
یکی از مهمترین کاربردهای این فرآیند، تولید پروفیل آلومینیوم سفارشی است. در این روش، پروفیل مورد نیاز میتواند بر اساس نقشه، نمونه یا مشخصات فنی مشتری طراحی و تولید شود. پس از بررسی نقشه و مشخصات مقطع، قالب اختصاصی متناسب با آن ساخته شده و سپس فرآیند اکستروژن برای تولید پروفیل انجام میشود.
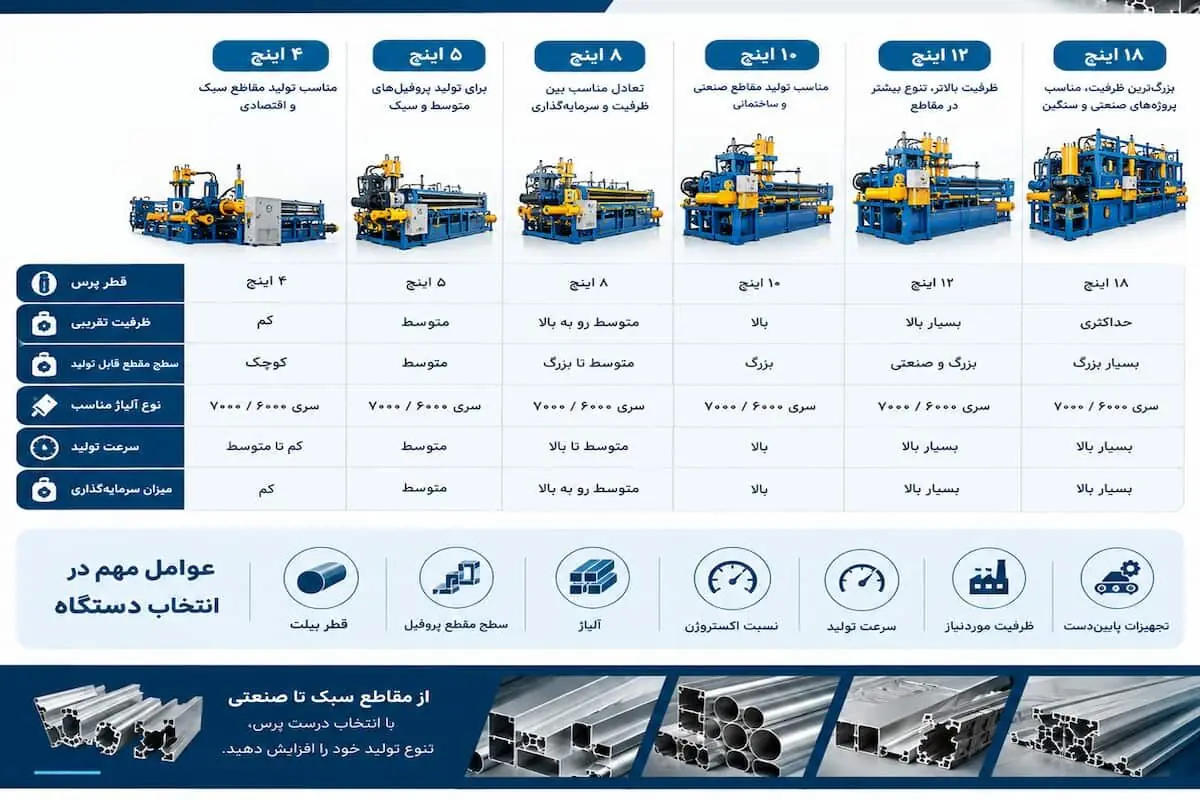
پس از خروج پروفیل از قالب، عملیات خنککاری، کشش و برش انجام میشود و در صورت نیاز، مراحل تکمیلی مانند عملیات حرارتی و پرداخت یا پوشش سطحی نیز روی محصول انجام خواهد شد. به این ترتیب، اکستروژن تنها یکی از مراحل تولید پروفیل اختصاصی است و کیفیت محصول نهایی به طراحی قالب، انتخاب آلیاژ و کنترل تمام مراحل تولید وابسته است. پرسهای ۴ و ۵ اینچ؛ مناسب برای مقاطع کوچک
پرسهای کوچک در بخشهایی کاربرد دارند که پروفیلهای سبک، باریک و با سطح مقطع محدود تولید میشوند. این دستگاهها معمولاً برای مقاطع عمومی، تزئینی، برخی قطعات صنعتی سبک و محصولاتی که به نیروی بسیار بالا نیاز ندارند، مناسبتر هستند.
مزیت اصلی این پرسها، مصرف انرژی و سرمایهگذاری پایینتر نسبت به خطوط بزرگ است. در مقابل، محدودیت اصلی آنها اندازه بیلت و نیروی قابل اعمال برای تولید مقاطع بزرگ است. پرسهای ۶ و ۷ اینچ؛ محدوده میانی
با افزایش اندازه پرس، دامنه تولید نیز گستردهتر میشود. پرسهای ۶ و ۷ اینچی میتوانند برای طیف متنوعتری از پروفیلهای ساختمانی و صنعتی مورد استفاده قرار بگیرند. …